 EN
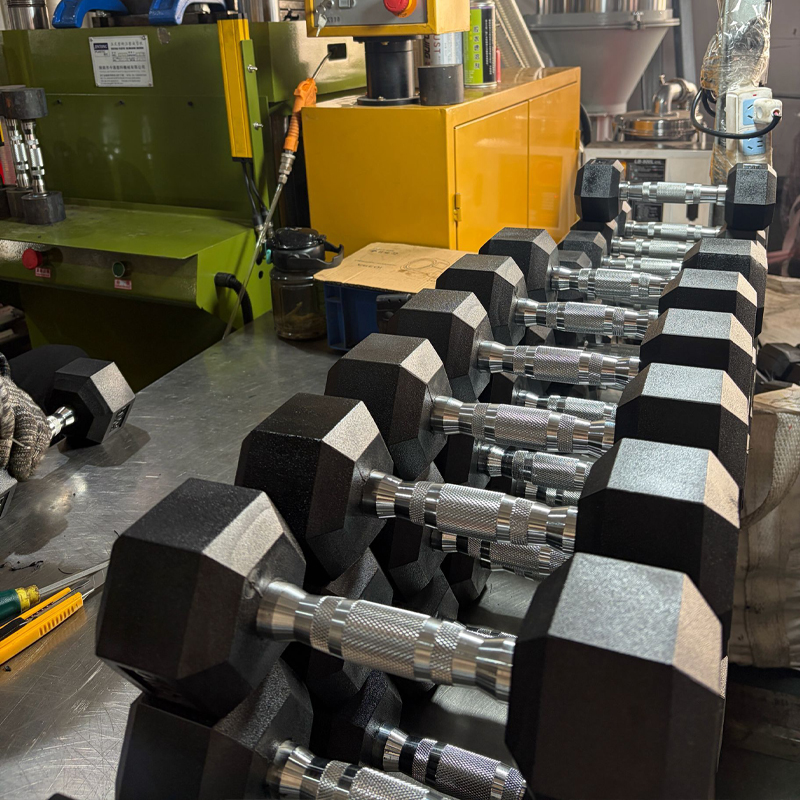
Les responsables des achats commerciaux en Amérique du Nord et en Europe demandent de plus en plus souvent des haltères en caoutchouc hexagonaux sous marque propre afin de renforcer l’identité de leur marque tout en maîtrisant les spécifications. Un programme de personnalisation rigoureux transforme un poids libre standard en un équipement reconnaissable sur le sol des salles de sport.
Déploiement concret : des haltères sous marque propre dans une chaîne régionale
Passage aux haltères en caoutchouc hexagonaux au sein d’une chaîne régionale
Un exploitant régional gérant plusieurs clubs rencontrait un problème : des haltères génériques et non marquées n’offraient aucun lien visuel avec l’établissement. L’équipe a exploré un programme de marque privée afin de rendre la zone de renforcement musculaire clairement identifiée comme leur propre espace.
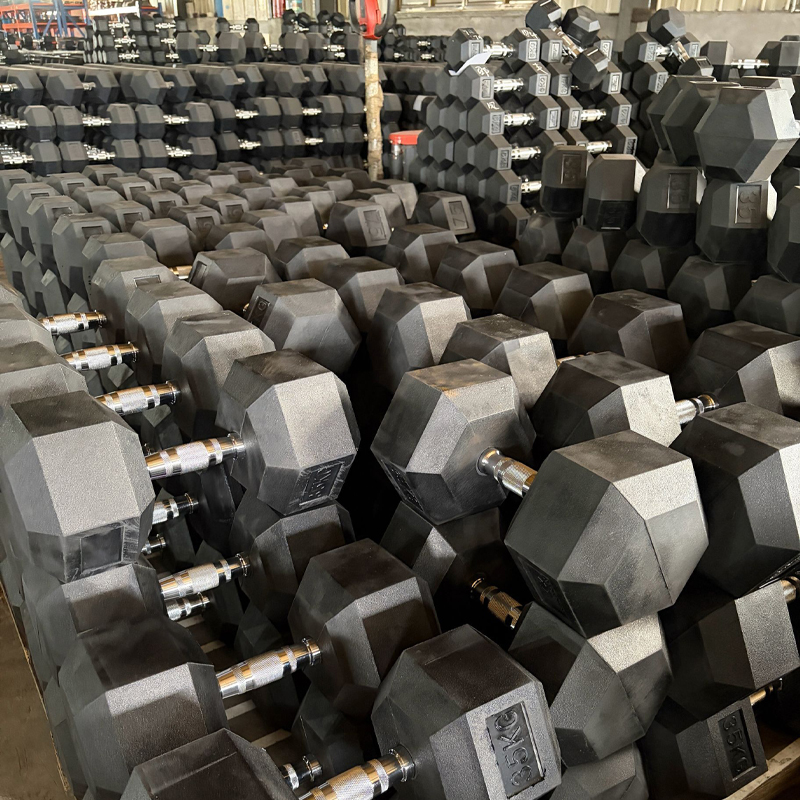
L’approche retenue portait sur des haltères en caoutchouc à section hexagonale, dotés d’un logo en relief 3D moulé directement sur chaque tête en acier. Plutôt que des autocollants susceptibles de se décoller, le club a choisi un marquage intégré au cours du moulage du caoutchouc, garantissant une lisibilité durable des motifs. L’harmonisation des couleurs faisait apparaître le présentoir comme un ensemble cohérent.
Résolution des problèmes de visibilité de la marque et des réclamations des membres
Avant la personnalisation, l’exploitant avait recensé des réclamations concernant des manches desserrées et une odeur chimique provenant de séries importées. L’utilisation de caoutchouc vierge, inodore, a éliminé immédiatement l’odeur ; des têtes en acier fixées par soudure par friction ont supprimé les cliquetis dus aux assemblages desserrés. Une prise ergonomique et un gaufrage uniforme ont renforcé la confiance des membres.
Résultats après la refonte de l’identité visuelle
Au cours du premier trimestre, l’opérateur a constaté moins de réclamations liées aux équipements et une participation plus stable dans les zones de renforcement. Le personnel a passé moins de temps à remettre en place des paires non appariées.
La personnalisation fonctionne lorsque la spécification répond aux besoins de l’exploitation quotidienne, et non seulement aux critères du catalogue. Un logo marquant ne signifie pas grand-chose si le noyau en acier se desserre ou si le caoutchouc se fissure sous charge. Cette approche oriente l’analyse qui suit.
Analyse des risques et ingénierie qui les maîtrise
Risques liés aux odeurs de caoutchouc, au délaminage et aux dommages au sol
Trois risques préoccupent principalement les acheteurs. L’odeur provenant de composés recyclés provoque un inconfort chez les membres ; le caoutchouc vierge, inodore, élimine cette source. Le délaminage sépare le revêtement du noyau en acier lors d’un impact, mais le soudage par friction et le moulage contrôlé du caoutchouc préservent l’intégrité de la liaison. Les poids ronds roulent et mettent en danger les sols — la forme hexagonale empêche le roulement et protège les dalles du sous-sol.
Ces défaillances apparaissent après des milliers de chutes, ce qui rend l’inspection à l’entrée essentielle.
Ergonomie de la poignée et sécurité de la prise
La géométrie de la poignée comporte des risques. Une poignée trop fine sollicite excessivement l’avant-bras ; une poignée trop épaisse limite le contrôle. Le placage chromé de la poignée résiste à la corrosion uniquement si son épaisseur respecte les spécifications. Le gaufrage doit offrir un bon compromis entre tenue en main et confort cutané ; une forme ergonomique de la poignée favorise un alignement neutre du poignet.
Préciser explicitement le diamètre de la poignée, le motif de gaufrage et le type de placage afin d’éviter toute dérive entre séries de production.
Risques liés à la chaîne d’approvisionnement et à la conformité
Une marque privée accroît les risques sur la chaîne d’approvisionnement. L’ajustement chromatique peut varier sans procédure contrôlée ; un emballage inadéquat provoque des dommages pendant le transport ; des lacunes documentaires exposent à des difficultés douanières. Les distributeurs importants d’haltères en caoutchouc hexagonales doivent suivre les certifications matériaux lot par lot.
Commencez par la qualification des fournisseurs : demandez un système qualité documenté et les certifications matériaux avant toute validation de production.
Spécifier, inspecter et maintenir : une liste de contrôle pour les achats
Spécifications matériaux et structurelles à exiger
Commencez par le noyau en acier : les têtes soudées par friction surpassent les assemblages collés et réduisent le desserrage. Spécifiez du caoutchouc vierge inodore et demandez un logo moulé en 3D plutôt que des badges adhésifs, avec une tolérance de correspondance chromatique confirmée.
Définissez le placage chromé de la poignée, le motif de gaufrage et un profil ergonomique de préhension. Incluez la quantité minimale de commande (MOQ), le délai de livraison et l’emballage. Les acheteurs évaluant des haltères en caoutchouc hexagonales doivent ancrer leurs spécifications aux normes ISO 9001 pour les systèmes qualité et aux méthodes ASTM pour la dureté du caoutchouc.
Inspection entrante et routines de maintenance
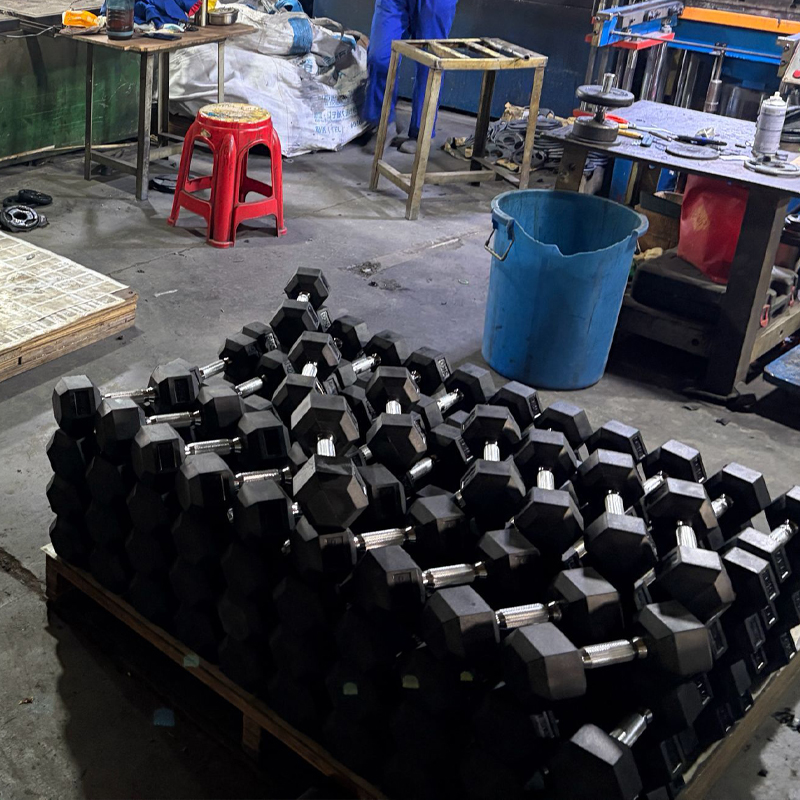
À réception, inspectez un échantillon, non pas le carton. Vérifiez l’alignement du logo, l’uniformité du caoutchouc, la rectitude de la poignée ; frappez les têtes pour détecter d’éventuels vides ; confirmez la tolérance de poids. Prenez en photo les défauts. Les recommandations OSHA relatives aux surfaces de circulation expliquent pourquoi la forme hexagonale est essentielle : les poids stationnaires réduisent les risques de trébuchement.
Essuyez les poignées après chaque utilisation intensive, évitez les produits chimiques agressifs, faites pivoter les supports et vérifiez que le gaufrage ainsi que le caoutchouc restent intacts. Ces habitudes protègent l’identité de marque investie dans le produit.
Pour un partenariat avec un constructeur automobile, la voie est claire : définir les spécifications, qualifier le fournisseur selon la norme ISO 9001, effectuer des contrôles à la réception et assurer une maintenance planifiée. Les haltères en caoutchouc hexagonales Hexagon récompensent cette rigueur par une zone de poids libres marquée et durable, sur laquelle les membres comptent, générant ainsi de la valeur grâce à moins de remplacements et à une présence renforcée au sol.
Questions fréquemment posées
Question : Quelle est la quantité minimale de commande pour des haltères en caoutchouc hexagonales avec marque privée ? Réponse : La quantité minimale de commande dépend de la gamme de poids et de la complexité du marquage, mais les fournisseurs fixent généralement une QMC par taille plutôt qu’un minimum global pour l’ensemble. Une gamme ciblée de tailles populaires abaisse le seuil d’entrée pour les distributeurs qui testent une nouvelle marque. Les acheteurs doivent vérifier si l’ajustement des couleurs et la fabrication d’un logo en relief 3D entraînent des frais de mise en place distincts avant de signer.
Question En quoi un logo moulé en 3D se distingue-t-il d’un badge imprimé ou autocollant ? Réponse Un logo moulé en 3D est formé directement dans la tête en caoutchouc ou en acier lors de la production, ce qui empêche tout décollement ou décoloration, contrairement aux badges autocollants. Le vinyle imprimé se dégrade après des chutes répétées et des nettoyages fréquents. Pour les haltères en caoutchouc hexagonales, le marquage moulé reste lisible pendant des années d’utilisation commerciale, protégeant ainsi l’identité de marque que les programmes de marque privée visent à créer.
Question Pourquoi le caoutchouc vierge inodore est-il essentiel pour les clubs commerciaux ? Réponse Le caoutchouc vierge inodore évite l’odeur chimique associée aux composés recyclés, laquelle peut susciter des réclamations de la part des membres dans les salles d’entraînement fermées. Il libère également moins de particules sur les sols. Associé à des têtes en acier soudées par friction, ce matériau favorise une zone d’haltérophilie plus propre et plus silencieuse, conforme aux normes que les exploitants commerciaux attendent de leurs fournisseurs d’équipements.
Question Quelles spécifications concernant les poignées les acheteurs doivent-ils définir avant la production ? Réponse Les acheteurs doivent figer le diamètre de la poignée, le motif d’usinage (grippage), l’épaisseur du placage chromé et le profil ergonomique de la prise en main avant le démarrage de la production. Ces détails influencent à la fois le confort et la sécurité pendant les séances à haut volume. Leur définition écrite empêche les variations d’un lot à l’autre. Associez la fiche technique de la poignée à un système qualité documenté afin que le fournisseur puisse reproduire systématiquement la même sensation lors des commandes répétées, sans modifications imprévues.
Question Comment les installations doivent-elles inspecter les livraisons entrantes d’haltères ? Réponse Effectuez un contrôle statistique sur échantillon dès l’arrivée, plutôt que de supposer l’intégrité des cartons. Vérifiez l’alignement du logo, l’uniformité du caoutchouc, la rectitude des poignées et la tolérance de poids, puis frappez doucement les têtes pour détecter d’éventuels vides internes. Prenez une photo de tout défaut constaté et joignez-la au dossier fournisseur. Une courte liste de vérification à l’entrée permet de repérer rapidement les problèmes courants avant que les haltères n’atteignent la salle d’entraînement, protégeant ainsi l’investissement lié à un programme de marque privée.